
去年秋天,客户反映带着团队做一款超薄换弹式电子烟方案。结构工程师把ID图拍在桌上——烟杆内径只有9.8毫米,留给传感器的净空高度不到1.5毫米。他们试了三款传统咪头方案,要么装不进去,要么装进去之后灵敏度飘得离谱。
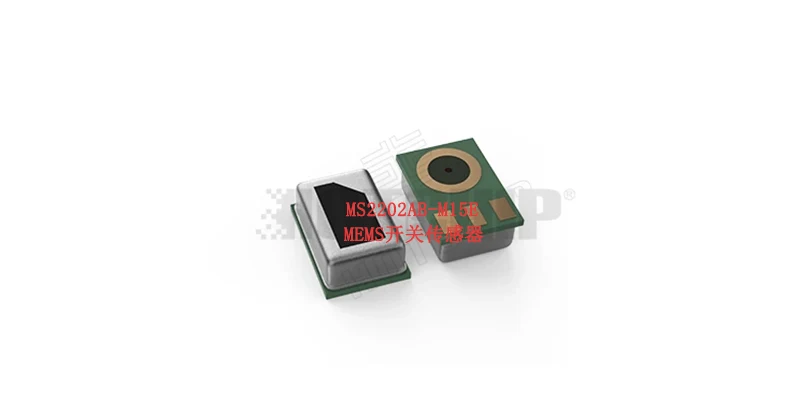
后来在FAE的推荐下试了我司华芯邦Hotchip的MS2202AB-M15E MEMS气流开关传感器。第一次送样回来,贴片良率只有82%,触发一致性也差强人意。他们花了将近六周时间,从PCB布局一路排查到密封结构,最终把良率拉到了99%以上。
这篇文章不讲虚的,就把这六周踩过的坑、走过的弯路、最后跑通的方案,原原本本写出来。如果你正在做类似的产品,希望能帮你少烧几块板子。
一、拿到料之前,先把引脚定义吃透
很多人拿到样品的第一反应是直接上板子试,但MS2202AB-M15E的引脚定义有一个容易踩的坑,提前说清楚能省不少事。
这颗传感器采用5引脚封装,实际有效的功能引脚是4个。Pin 1标记为NC(空脚),但官方建议直接接地处理,目的是增强屏蔽效果并防止静电积累。Pin 2是核心的OUT输出引脚,检测到有效吸气动作时电平翻转;Pin 3是VDD电源输入,支持2.7V到6.5V的宽电压范围,典型工作电压3.7V;Pin 4和Pin 5都是GND,双地设计有利于降低接地阻抗、提高信号完整性。
把Pin 1接地这个细节,他们一开始没注意,悬空处理,结果在ESD测试环节出现了偶发性的输出异常。后来把Pin 1接地之后,问题就消失了。
另外一个值得提前了解的特性是它的输出驱动能力。拉电流能力可达5mA,灌电流能力达6mA,这意味着它可以直驱小功率负载或直接连接MCU的GPIO口,不需要额外的三极管放大电路。对于PCB面积紧张的方案来说,省掉一颗三极管就意味着省掉两个焊盘和相应的布线空间。
二、PCB布局:热源隔离是第一原则
MS2202AB-M15E对温度比较敏感,这跟它的工作原理有关。
它内部的核心是一个电容式MEMS结构——微小的可动膜片和固定电极之间形成一个可变电容。气流引起膜片微米级位移,改变电容量,内置ASIC芯片通过检测这个电容变化来判断是否触发。
问题在于,温度变化会影响膜片的机械张力,进而导致触发阈值漂移。所以布局的第一条铁律就是:远离一切热源。
具体来说,传感器至少应该距离发热丝和MOS管5毫米以上。他们在第一版layout里把传感器放在了MOS管旁边大约3毫米的位置,结果满功率连续抽吸时,触发压力阈值往正方向漂了将近30Pa,用户感觉就是“越抽越费力”。
除了热源隔离,底部PCB开孔设计也很关键。官方建议开孔尺寸0.4毫米,做无铜孔,孔的上下两层绿油开窗。这个开孔的精度直接影响气流进入传感器的效率和均匀性。开孔偏了或者有毛刺,都会导致触发一致性下降。
外围电路倒是很简洁——只需要一颗0.1到1微法的电源去耦电容,尽可能靠近传感器的VDD引脚。这颗电容的作用是滤除电源纹波,如果放得太远,滤波效果会大打折扣。我们在第二版layout里把电容从2厘米外挪到了引脚旁边1毫米的位置,触发信号的抖动明显减小了。
三、SMT贴片:吸嘴和钢网是两个“魔鬼细节”
MS2202AB-M15E采用2.7×1.8×0.95毫米的超小型封装,天生为SMT自动贴装而设计。但小封装也意味着贴片工艺的容错空间更窄。
先说吸嘴。这颗传感器的金属罩壳上有一个声学端口(进气孔),尺寸只有0.5×0.2毫米。SMT吸嘴绝对不能吸在这个位置,否则会把膜片吸变形甚至击穿。产线上必须使用内径Ø0.6毫米的定制吸嘴,吸取位置要避开外壳气孔区域。
他们第一批试产的时候,产线用的是通用吸嘴,吸取位置正好压在气孔上方。结果那批板子有将近15%的传感器出现了灵敏度异常。后来换了定制吸嘴,良率立刻回升。
再说钢网开孔。锡膏用量需要精准控制——锡膏过多,焊接后形成的锡珠可能堵塞进气孔;锡膏过少,则会造成虚焊,接触电阻增大。他们最终的方案是把钢网厚度从0.12毫米调整到0.10毫米,开孔面积比焊盘略小5%,效果比较理想。
回流焊温度曲线也要严格遵循规格书要求:峰值温度260℃,217℃以上维持60到150秒,全程不超过8分钟。这个温度窗口是经过验证的,超出范围可能损伤MEMS内部结构。
还有几条容易被忽视的操作红线:贴片后不能用气枪吹气清洁线路板,下进气孔需要用高温胶带保护;不能用液体清洁剂和刷子清洁线路板,液体会渗透进MEMS结构导致失效。
四、密封与压差:装得进去只是第一步
传感器能贴到板子上只是完成了安装的一半,另一半在于如何让它在整机结构中建立起有效的压差。
MS2202AB-M15E靠压差工作。用户吸气时,气道内产生负压,这个负压传递到传感器膜片上,引起电容变化。如果外壳密封不严,气流从缝隙泄漏,传感器就感受不到足够的压差变化,表现就是“怎么吸都不触发”。
这个问题在换弹式方案里尤其突出。烟弹和烟杆之间的接缝、气道壁与传感器之间的间隙,都是潜在的漏气点。最终的解决方案是在传感器周围设计了一圈硅胶密封圈,同时把气道设计成迷宫式结构,增加气流的路径长度,减少泄漏。
还有一个容易被忽略的细节是防油膜的保护。MS2202AB-M15E在金属罩壳的进气孔处贴附了一层专业防油膜,允许气体分子通过但阻挡烟油颗粒。这层膜很薄,安装过程中绝对不能用尖锐物体触碰,也不能用高压气流冲击,否则膜片破损后防油功能就完全失效了。
五、上电测试与调试:别急着改软件
板子贴好了、装进结构了,接下来就是上电测试。这一步有几个系统的验证流程。
首先是静态电流测试。在省电模式下,MS2202AB-M15E的静态电流典型值为3微安,最大不超过5微安。如果实测值明显偏高,大概率是VDD引脚的去耦电容漏电或者PCB表面有助焊剂残留导致微短路。
然后是触发测试。用标准吸气模拟装置产生-150Pa左右的负压,观察OUT引脚是否在50毫秒内完成电平翻转。如果触发延迟明显偏长,需要检查气路是否有堵塞或者密封是否有泄漏。
这里说一个他们踩过的坑。有一批板子测试时误触发率偏高,工程师的第一反应是去调MCU的软件滤波参数。但其实MS2202AB-M15E是纯硬件触发,根本没有软件阈值可以调。问题排查到最后发现是气道的密封性出了问题——传感器安装面有一点微小的翘曲,导致气流从缝隙泄漏,传感器在临界压力附近反复触发。
所以调试的基本原则是:先查硬件,再查结构,最后才考虑电路。传感器本身是ASIC方案,没有固件可以调,硬件层面的问题不会因为软件调整而消失。
六、从原型到量产:小批量试装怎么做
原型验证通过之后,量产导入还需要做一轮小批量试装。
MS2202AB-M15E采用13英寸卷盘包装,每卷10000颗,符合EIA-481标准,现有SMT产线无需更换供料器即可直接上料。建议先跑三分之一卷盘,大约3000到4000颗,重点关注三个指标:SMT贴片良率、触发一致性、静态电流实测值。
触发一致性的验证方法是抽取30到50颗贴好的板子,用同一套吸气模拟装置逐一测试触发压力值,统计标准差。MEMS工艺的一大优势就是一致性远优于传统驻极体方案,如果标准差超过预期,需要回头看贴片工艺和密封结构是否有问题。
他们最终的统计数据是:小批量试装3000颗,SMT良率99.3%,触发压力标准差控制在±12Pa以内。这个数据在传统咪头方案里是很难做到的。
写在最后
回过头看,MS2202AB-M15E的安装难点并不在电气层面——它的外围电路极其简洁,一颗去耦电容就能工作。真正的挑战在机械和工艺层面:热源隔离、吸嘴选择、钢网控制、密封设计,每一个环节的偏差都会直接反映在最终的触发表现上。
这颗传感器的设计理念本身是好的——2.7×1.8毫米的封装给了结构设计很大的自由度,ASIC硬件触发从物理层面杜绝了死机风险,3微安的静态电流对续航几乎没有影响。但“好装”和“装好”之间,差的就是上面这些细节。如果你的方案也卡在安装环节,建议从密封性和吸嘴这两个最容易出问题的点入手排查。大部分“传感器不触发”的问题,根因都不在传感器本身,而在它周围的那一圈结构和工艺。


